Alle Inhalte von plastverarbeiter.de jetzt auf plastxnow.de.
IKV: Forschung für die PraxisNeue Impulse für Spritzguss und Pultrusion
Ein Gastbeitrag von
Prof. Christian Hopmann (IKV-Institutsleitung), Felix Flammer (Pultrusion), Yannik Zohren (Spritzgießen) und Fabian Hankes (Kaskadenspritzgießen)
5 min Lesedauer
Das IKV Aachen liefert neue Praxisansätze für Pultrusion und Spritzguss. Forschende messen erstmals Harzverweilzeiten in Injektionsboxen, verlängern Fließwege über erodierte Werkzeuge und automatisieren Kaskaden-Strategien. Das spart teure Versuchsreihen.
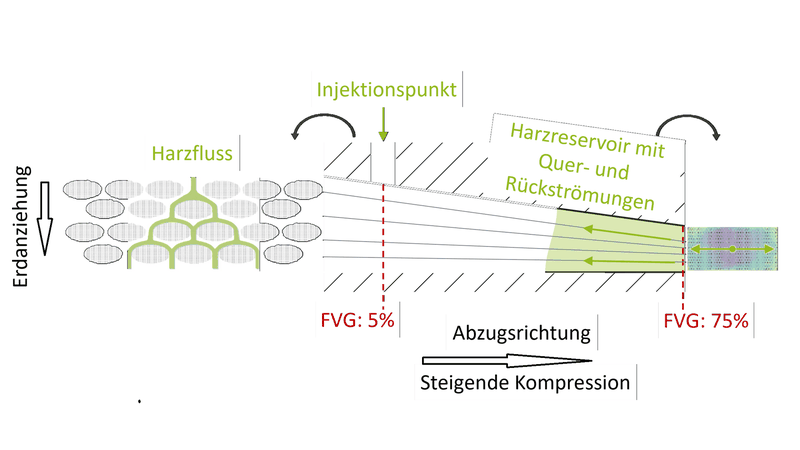
Bild 1: Schematische Darstellung der Injektionsbox mit dem Fließen um die einzelnen Rovings am Eintritt (l.) bis zur Harzverteilung um den komprimierten Bereich vor dem Austritt (r.).
(Bild: IKV)
Pultrusion: Fließwege in der Injektionsbox identifizieren
Injektionsboxen lösen das offene Harzbad in der Pultrusion zunehmend ab, obwohl es dafür noch keine belastbaren Auslegungsregeln gibt. Ein Verfahren des IKV macht die Harzverweilzeit im geschlossenen Werkzeug erstmals ortsaufgelöst messbar und liefert damit ein bisher fehlendes Auslegungskriterium. Geschlossene Injektionsboxen bringen dem Pultrudeur klare Vorteile: praktisch keine VOC-Emissionen, kein Harzüberschuss und die Möglichkeit, hochreaktive, schnell härtende Systeme zu verarbeiten und somit die Abzugsgeschwindigkeit zu erhöhen. Herausforderung dabei ist die nicht genau definierte Strömung in der Injektionsbox. Totwasserzonen führen zu angelierten Ablagerungen an den Wänden und eine unvollständige Imprägnierung zu Poren im Profil. Beides zeigt sich erst am Bauteil oder beim Werkzeugstillstand. Standardisierte Konstruktionsrichtlinien existieren nicht.
Am IKV wurde die aus der Verfahrenstechnik und Extrusion bekannte Verweilzeitverteilung auf die Injektionsbox übertragen. Im laufenden, quasistationären Prozess wird das Harz schlagartig von einer Einfärbung auf eine zweite umgestellt. Querschliffe des Profils entlang des Farbwechsels werden bildanalytisch ausgewertet. Das Ergebnis ist eine Heatmap, die zeigt, wann welcher Profilbereich vollständig mit dem neuen Harz gefüllt ist. Für die Praxis entscheidend ist, dass dies im realen Prozess mit realem Reaktivharz und realem Faservolumengehalt funktioniert.
Am Injektionspunkt liegt der Faservolumengehalt bei rund 5 %. Die Rovings sind zu diesem Zeitpunkt noch nicht kompaktiert, sodass das Harz sie umströmt (Bild 1). Das Strömungsfeld wird dabei von der Schwerkraft sowie der Schleppströmung der abgezogenen Fasern bestimmt. Deshalb erreicht das neue Harz zuerst die Profilmitte und wird dort mitgezogen. Weiter in Abzugsrichtung, wenn die Boxgeometrie das Faserpaket auf 75 % verdichtet, entstehen Quer- und Rückströmungen, die die Außenbereiche des Querschnitts versorgen. Die Randbereiche benötigen daher etwa das Vier- bis Fünffache der Zeit bis zum vollständigen Farbwechsel; die Differenz zwischen Mitte und Rand beträgt rund 200 s. Die mittlere Verweilzeit des untersuchten Profils (35 x 4 mm², 75 % FVG, 0,3 m/min Abzugsgeschwindigkeit) beträgt 381 s, die reine Faserdurchlaufzeit hingegen nur 46 s. Auffällig ist, dass ausgerechnet in der schnell durchströmten Profilmitte vermehrt Poren und Lufteinschlüsse zu finden sind. Eine Rückströmung ist also kein Störeffekt, der beseitigt werden sollte, sie ist zusammen mit dem Druckanstieg die Voraussetzung dafür, dass Luft entgegen der Produktionsrichtung entweichen kann.
Der Nutzen für die Fertigung:
Auslegungskriterium ist, dass die lokale Verweilzeit deutlich über der Faserdurchlaufzeit liegen muss. Damit lässt sich erstmals quantitativ prüfen, ob eine I-Boxgeometrie überhaupt imprägnierfähig ist.
Prozessfenster für schnelle Harze: Die gemessene Verweilzeitverteilung ist direkt gegen die Topfzeit des Harzsystems auswertbar, sodass die Gelierungsgefahr in der Box abschätzbar ist statt erfahrungsbasiert.
• Simulationsvalidierung: Strömungssimulationen der Injektionsbox konnten bisher mangels Messdaten kaum validiert werden. Die Verweilzeitverteilung schließt diese Lücke.
Die Wiederholgenauigkeit von ±10 s über drei Versuche hinweg zeigt, dass sich das Verfahren für den systematischen Vergleich von Geometrien und Prozessparametern eignet. Offen sind bislang die Übertragbarkeit auf andere Profilquerschnitte und Harzsysteme sowie die Möglichkeit einer quantitativen Porenmessung.
Die Arbeiten werden im Rahmen des IGF-Projekts 23502 N vom Bundesministerium für Wirtschaft und Energie (BMWE) unterstützt.
Spritzgießen: Funkenerodierte Werkzeugoberflächen für längere Fließwege
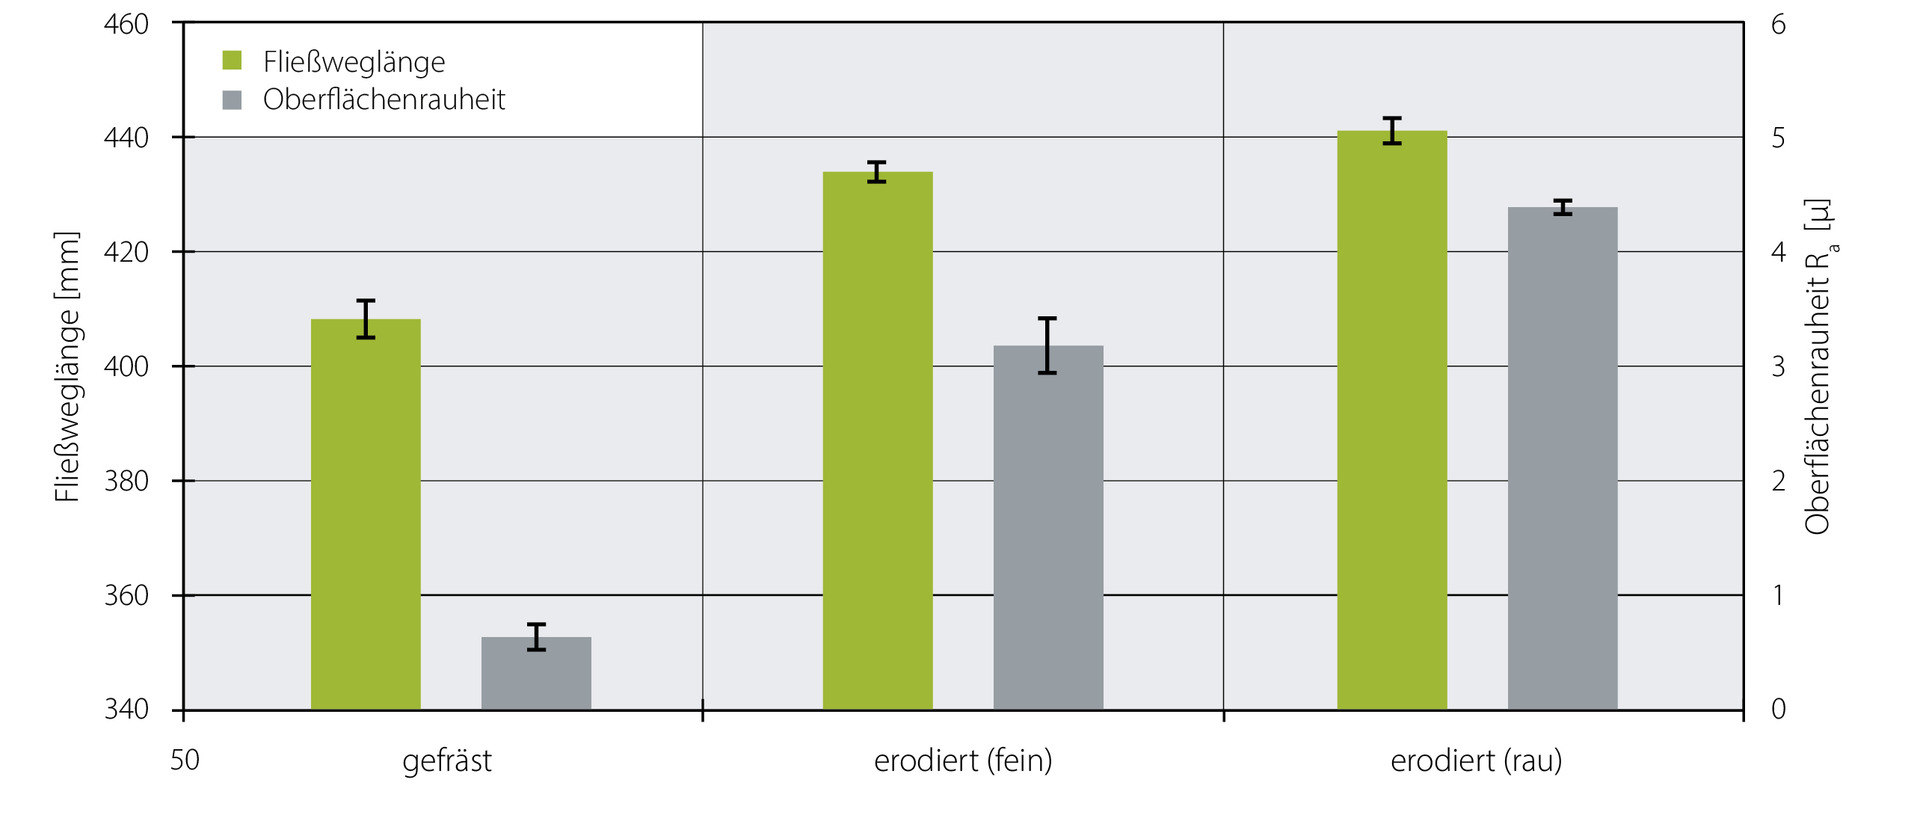
Bei dünnwandigen Spritzgießformteilen mit hohen Aspektverhältnissen sind die erreichbare Fließweglänge und der benötigte Einspritzdruck kritische Faktoren. Untersuchungen am IKV haben gezeigt, dass sich im Vergleich zu gefrästen und polierten Werkzeugoberflächen mit erodierten Werkzeugoberflächen eine Fließwegverlängerung erzielen lässt (Bild 2). Dies wird auf die unvollständige Abformung der erodierten, kraterförmigen Werkzeugoberfläche zurückgeführt, aufgrund derer Mikroluftpolster zwischen Schmelze und Werkzeugoberfläche entstehen. Die Luftpolster wirken in der Grenzfläche isolierend und hemmen die Wärmeabfuhr von der Schmelze an das Werkzeug.
Erste Untersuchungen am IKV haben gezeigt, dass der erreichbare Fließweg bei erodierten Werkzeugoberflächen größer ist als bei gefrästen Werkzeugoberflächen.
(Bild: IKV)
In einem DFG-Projekt soll daher der Einfluss von erodierten Werkzeugoberflächen auf das Fließverhalten von thermoplastischen Kunststoffen weiter analysiert werden. Das Ziel ist es, die Oberflächenabformung und damit den Wärmeübergang in Abhängigkeit vom Material, dem Fließweg sowie den lokalen Schmelzeeigenschaften, wie Druck und Temperatur, genauer vorherzusagen und grundlegend zu beschreiben. Diese Erkenntnisse können anschließend in Simulationen zum verbesserten Verständnis des Fließverhaltens von Kunststoffen in strukturierten Spritzgießwerkzeugen genutzt werden.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Zunächst soll eine Erweiterung des bestehenden Modells der Strukturabformung erfolgen. Dazu werden die bisherigen Ergebnisse auf amorphe Formmassen übertragen, da diese ein anderes Fließ- und Abkühlverhalten als die bisher untersuchten teilkristallinen Thermoplaste zeigen. Zudem wird die Formteildicke im Bereich von üblichen Werten aus der Verpackungsindustrie variiert, da ein deutlicher Einfluss der Wandstärke auf den erzielbaren Fließweg festgestellt wurde. Außerdem sollen die Einflüsse einer aktiven Entlüftung sowie einer variothermen Temperierung auf die Oberflächenabformung untersucht werden, um den Einfluss der Mikroluftpolster auf die Strukturabformung quantifizieren zu können.
Erkenntnisse aus diesen Untersuchungen werden anschließend für die Entwicklung eines Simulationsmodells genutzt, das zum Verständnis des Zusammenhangs zwischen Wärmeübergang und Strukturabformung beitragen soll.
Die Arbeiten werden im Rahmen des Projekts HO 4776/63-2 von der Deutschen Forschungsgemeinschaft (DFG) unterstützt.
Kaskadenspritzgießen: Methodik zur Ableitung einer Einspritzstrategie
Das Kaskadenspritzgießen ist bei Bauteilen mit hohen Anforderungen an die Oberflächenqualität und großen Fließweg-Wanddicken-Verhältnissen das Verfahren der Wahl. Wegen der komplexen Zusammenhänge, insbesondere zwischen dem maschinenseitig eingestellten Einspritzvolumenstromprofil und der Wechselwirkung der individuellen Nadelführungen, ist die Prozesseinrichtung sehr aufwendig und mit einer Vielzahl von experimentellen Versuchen verbunden.
In einem von der DFG geförderten Forschungsprojekt soll eine Methodik zur Ableitung einer Einspritzstrategie für das Kaskadenspritzgießen entwickelt werden, die unabhängig vom Erfahrungswissen des Maschinenbedieners und ohne umfangreiche Versuche gute Bauteilqualitäten bewirkt. Um eine gleichmäßig hohe Oberflächenqualität entlang des gesamten Fließwegs zu erzielen, soll in der Kavität eine konstante Fließfrontgeschwindigkeit erzielt werden.
Im ersten Schritt werden dafür mittels automatisierter iterativer Simulationen, unter Berücksichtigung der Kaskade, die düsenspezifischen Solleinspritzvolumenstromprofile ermittelt, um eine konstante Zielfließfrontgeschwindigkeit in der Kavität zu realisieren und den Einspritzdruck zu minimieren. Auf dieser Basis werden mithilfe eines Prozessmodells die individuellen Öffnungshubprofile sowie das maschinenseitige Einspritzvolumenstromprofil berechnet. Das Prozessmodell berücksichtigt insbesondere die Wechselwirkung zwischen den Volumenströmen der einzelnen Heißkanaldüsen. In experimentellen Versuchen wird die entwickelte Einspritzstrategie sowohl für unterschiedliche Geometrien als auch Materialtypen sowie Prozesseinstellungen validiert und optimiert. Zudem wird der Effekt der Einspritzstrategie auf die Oberflächenqualität, wie Glanz, Rauheit und Molekülorientierung in der Randschicht, untersucht.
Zum Abschluss des Projekts wird die Robustheit des Prozesses gegenüber Prozessschwankungen analysiert, um daraus Kennzahlen zur Prozessüberwachung der Füllphase des Kaskadenspritzgießens abzuleiten. Ferner wird der Effekt einer möglichen adaptiven Regelungsstrategie anhand der Versuche beurteilt.
Die Arbeiten werden im Rahmen des Projekts HO 4776/102-1 von der Deutschen Forschungsgemeinschaft (DFG) unterstützt.
Prof. Dr.-Ing. Christian Hopmann IKV-Institutsleitung und Lehrstuhl für Kunststoffverarbeitung