Pipetten oder Infusionssets entstehen im Kunststoffspritzguss in Millionenstückzahlen. Die Produktzyklen werde kürzer, die Geometriekomplexität steigt. Gleichzeitig verlangen Regularien eine umfangreiche Validierung, lückenlose Dokumentation und Rückverfolgbarkeit. Messgeräte mit Computertomografie, wie die Tomo Scope XS-Baureihe von Werth Messtechnik, demonstrieren wie sich Validierungszeiten und Personalaufwand reduzieren lassen.
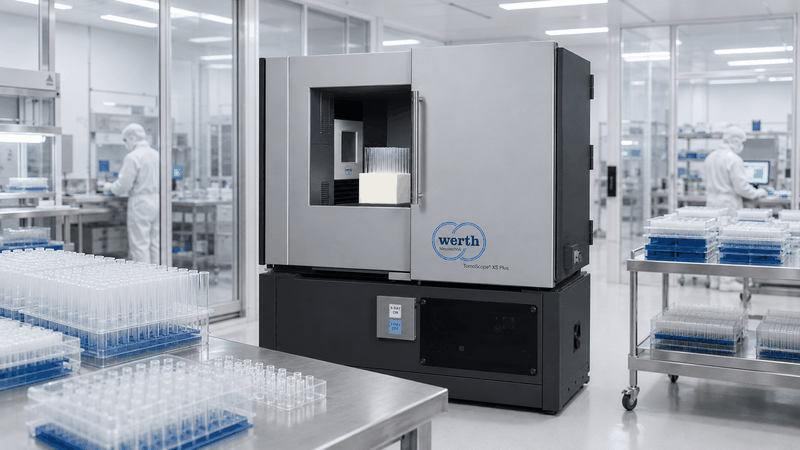
Fertigungsnahe CT-Messung: Das Tomo Scope XS Plus prüft Pipettenspitzen mit integriertem Werkstückwechsler direkt in der Produktionsumgebung.
(Bild: Werth Messtechnik)
Hersteller von Spritzgussteilen für die Medizintechnik stehen vor einem Zielkonflikt. Einerseits drängen immer mehr neue, komplexere Produkte in immer kürzeren Zyklen auf den Markt. Andererseits verlangt die europäische Medizinprodukteverordnung MDR (EU 2017/745) umfangreiche Validierungsschritte, lückenlose Dokumentation und Rückverfolgbarkeit. Für den US-Markt gilt die FDA-Qualitätsvorschrift 21 CFR Part 820: Sie trägt seit Februar 2026 den Namen Quality Management System Regulation (QMSR) und verweist direkt auf die ISO 13485. Mehr Merkmale an mehr Werkstücken müssen in kürzerer Zeit geprüft werden. Jede Verzögerung verschiebt den Markteintritt.
Es wird geprüft statt gemessen
Verschärft wird die Lage durch den hohen Anteil manueller Prüfungen. „Lehren, Sichtprüfungen auf Gratbildung oder Funktionsprüfungen sind Attributivprüfungen: Sie liefern nur ein Gut/Schlecht-Ergebnis (i.O./n.i.O.), hängen vom Bediener ab und erlauben keine Aussage über den Fertigungsprozess“, erklärt Dipl.-Ing. (FH) Tristan Schubert, Leiter technischer Vertrieb bei Werth Messtechnik, einem Hersteller von Multisensor- und Computertomografie-Koordinatenmessgeräten für die industrielle Qualitätssicherung. Schubert fügt hinzu: „Es wird gelehrt statt gemessen. Warum und ab wann ein Werkzeug schlechte Teile produziert, bleibt unsichtbar. Mit steigender Kavitätenzahl potenziert sich der Aufwand: Wo früher vier Werkstücke je Schuss zu prüfen waren, sind es heute oft 64 oder 128.“
Mit CT messen, nicht nur inspizieren
Röntgen-Computertomografie (CT) werde laut Schubert im Markt häufig als reine Inspektionslösung eingesetzt, etwa zur Erkennung von Lunkern, Graten oder fehlenden Komponenten einer Baugruppe. Für die Prozessüberwachung greife das zu kurz: Erst quantitative Messwerte machen Trends sichtbar, bevor Werkstücke die Toleranz verlassen.
Der Unterschied liegt dabei im Gerätekonzept. Werth Messtechnik etwa stellte 2005 mit dem Tomo Scope das weltweit erste Koordinatenmessgerät mit Computertomografie vor, speziell entwickelt für die dimensionelle Messtechnik. Ein Koordinatenmessgerät mit Computertomografie besitzt hochgenaue Achsen und ein eingemessenes Koordinatensystem: Alle Achsfehler sind eingemessen und bekannt und werden korrigiert. Der Maßstab des rekonstruierten Volumens liegt deshalb ohne nachträgliche Skalierung fest, die Rekonstruktion ist unmittelbar nach der letzten Projektion abgeschlossen, und die Messung ist rückführbar.
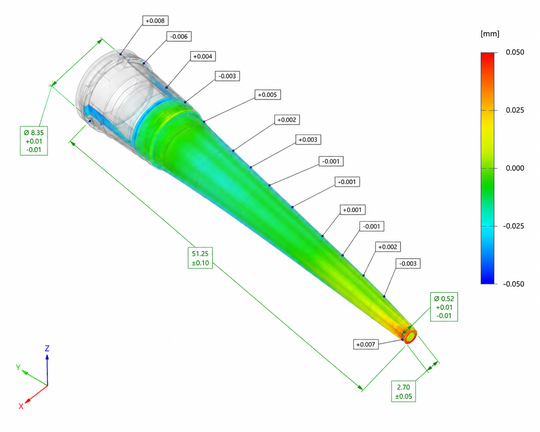
Messung und Inspektion in einem Messvorgang: Maße, Toleranzen und flächige Abweichungen einer Pipettenspitze in einer gemeinsamen Auswertung.
(Bild: Werth Messtechnik)
Inspektions-CTs bestimmen die Aufnahmegeometrie dagegen nachträglich aus dem Bilderstapel und benötigen einen zusätzlichen Post-Processing-Schritt. „Zudem muss der Maßstab dort oft erst über das Messen kalibrierter Maßstäbe bestimmt werden, etwa Kugelstäbe mit zwei Kugeln, deren Durchmesser und Abstand bekannt sind: Erst mit dieser Skalierung erhält das rekonstruierte Volumen seine Maßverkörperung“, so Schubert. Rückführbares Messen sei so nicht ohne weiteres möglich. Schubert ergänzt: „Kurzum: Ein Mess-CT kann immer auch inspizieren, ein Inspektions-CT nicht unbedingt messen.“
In der Praxis lassen sich laut Schubert mit CT-Koordinatenmessgeräten Inspektion und Messung in einem Messvorgang verbinden: Ein Grat wird nicht nur erkannt, sondern seine Höhe gemessen, etwa als Frühindikator für Werkzeugverschleiß. Ebenso lässt sich die Vollständigkeitsprüfung einer Baugruppe mit Maßanalysen kombinieren.
Geschlossene Messkette für MDR und FDA
MDR und QMSR fordern neben dem richtigen Messen vor allem Nachvollziehbarkeit: Wer hat wann, was, womit und mit welchem Ergebnis gemessen? „Im CT-Umfeld sind dafür oft mehrere Softwarelösungen gekoppelt“, sagt Schubert. „Maschinensteuerung, Bildaufnahme, Rekonstruktion und Auswertung stammen aus unterschiedlichen Quellen. Jede Schnittstelle ist ein potenzieller Bruch in der Dokumentationskette und ein mögliches Einfallstor für Bedienereinfluss auf das Ergebnis.“
Bei den Werth Tomo Scope-Geräten übernimmt mit Winwerth eine einzige Software die gesamte Kette von der Gerätesteuerung über die Rekonstruktion bis zu Auswertung und Protokoll. Diese geschlossene Messkette stellt sicher, dass der Bediener keinen Einfluss auf das Messergebnis hat: Unabhängig davon, wer das Werkstück einlegt und die Messung startet, entsteht dasselbe Ergebnis. Für Audits steht die lückenlose Historie zur Verfügung. Ergänzend bietet Werth CT-Koordinatenmessgeräte mit Kalibrierung nach den Vorgaben der Deutschen Akkreditierungsstelle (DAkkS) an: In der Automobilindustrie ist die DAkkS-Kalibrierung seit einigen Jahren verpflichtend, in der Medizintechnik wird sie vermehrt gefordert.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Wie stark die Messtechnik darüber hinaus zur Wirtschaftlichkeit beiträgt, zeigt sich laut Schubert an drei Hebeln: der nutzbaren Fertigungstoleranz, der Geräteverfügbarkeit und dem Personalaufwand.
Hohe Messgenauigkeit steigert nutzbare Toleranz
„Die Genauigkeit des Messgeräts bestimmt die nutzbare Fertigungstoleranz“, betont Schubert. Nach den Entscheidungsregeln der ISO 14253-1 ist die Messunsicherheit beim Konformitätsnachweis an beiden Grenzen des Toleranzbands zu berücksichtigen. Schubert: „Nur Werkstücke, deren Messwert um mehr als die Messunsicherheit innerhalb der Toleranz liegt, gelten sicher als konform. Je größer die Messunsicherheit, desto schmaler die nutzbare Fertigungstoleranz und desto mehr grenzwertige Werkstücke müssen vorsorglich verworfen werden.“
Als Faustregel sollte die Messunsicherheit laut Schubert um den Faktor 10 kleiner sein als die Toleranz: Dann steht das Toleranzband den Fertigungsmaschinen zur Verfügung und wird nicht von der Messtechnik aufgezehrt. Die Tomo Scope XS-Geräte gehören laut Spezifikation zu den genauesten CT-Koordinatenmessgeräten am Markt. Ein genaueres Messgerät vergrößert die nutzbare Toleranz und senkt Ausschuss- und Prüfkosten, auch wenn es in der Anschaffung teurer ist.
Hohe Messgeschwindigkeit erhöht Geräteverfügbarkeit
Im fertigungsbegleitenden Einsatz ist die Geräteverfügbarkeit eng mit der Messgeschwindigkeit verbunden. Bei Spritzgussteilen für die Medizintechnik sind Strukturauflösungen von 20 µm bis 30 µm und feiner gefordert. Die in der Tomo Scope XS-Baureihe eingesetzten Werth Röntgenquellen (130 kV bis 230 kV) mit Transmissionstarget ermöglichen in diesem Auflösungsbereich bis zu 5-mal schnellere Messungen als konventionelle Reflexionsquellen bei gleicher Auflösung.
Hänge die Produktionsfreigabe am Messgerät, bedeute jede Röhrenwartung im Zweifel Produktionsstillstand, so Schubert. Der Wartungszyklus der von Werth verwendeten Röntgenquellen beträgt zwölf Monate und fällt mit der regulären Gerätewartung zusammen, einem für Koordinatenmessgeräte üblichen Zeitraum. Ein manueller Filamentwechsel entfällt. Durch den modularen Aufbau lassen sich Röntgenquelle, Detektor und deren Abstand an die Messaufgabe anpassen. Das Rekonstruktionsverfahren Werth Clear CT mit Helix-Trajektorie schließt Kegelstrahlartefakte prinzipbedingt aus. Weil damit auch große Kegelwinkel nutzbar sind, kann das Werkstück nah an die Röntgenquelle rücken: Nach dem Abstandsquadratgesetz steigt die nutzbare Strahlungsintensität, die Messzeiten verkürzen sich, und die Geräte lassen sich deutlich kompakter bauen.
Automatisierung in drei Ausbaustufen senkt Personalaufwand
Beim Personalaufwand setzt die Automatisierung an. Im medizinischen Spritzguss wird häufig rund um die Uhr produziert; für den entsprechenden Teilefluss haben sich drei Ausbaustufen etabliert. Schubert erläutert: „Die Basis bildet die manuelle Beschickung durch den Bediener. Die zweite Stufe ist ein integrierter Werkstückwechsler: Mehrere Werkstücke werden im Gerät bevorratet und mit den geräteeigenen Achsen innerhalb der Strahlenschutzumhausung automatisch positioniert.“ Zusätzliche Sicherheitskreise oder Schutzzäune können dadurch entfallen. So lassen sich gleiche oder unterschiedliche Werkstücke mannlos messen, etwa über die Nachtschicht.
„Für höhere Stückzahlen folgt als dritte Stufe die externe Zuführung per Roboter oder Bandsystem; über zwei Geräteöffnungen kann etwa rückseitig automatisiert beladen und frontseitig weiterhin manuell gearbeitet werden“, erläutert Schubert weiter. Schlüsselfertige Lösungen werden bei Werth Messtechnik zudem durch eine eigene Abteilung für Sonderprojekte realisiert.
Aus der Praxis: Pipettenspitzen und Insulinpens
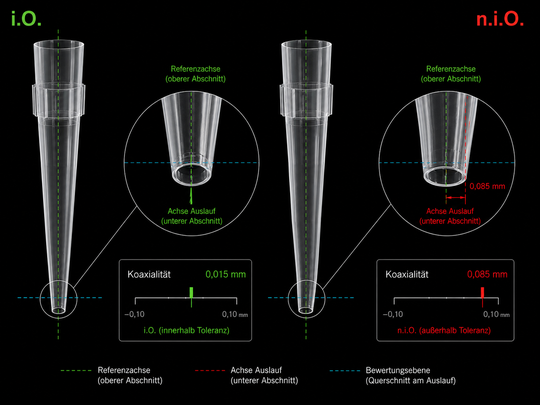
Koaxialität von Ein- und Auslauf als Prüfmerkmal: Der Messwert unterscheidet Werkstücke innerhalb und außerhalb der Toleranz.
(Bild: Werth Messtechnik)
Wie alle drei Hebel zusammenwirken, habe sich insbesondere in der Corona-Pandemie gezeigt, berichtet Schubert: „Die Nachfrage nach Pipettenspitzen für Testautomaten stieg sprunghaft, und mit ihr wuchs die Kavitätenzahl der Werkzeuge. Die manuelle Prüfung auf Grat und Vollständigkeit sowie die Messung der Koaxialität von Ein- und Auslauf und der Durchmesser, die den korrekten Durchfluss sicherstellen, waren bei diesen Stückzahlen nicht mehr zu leisten.“ Die Lösung war eine bedienerunabhängige, automatisierte Messung mit Geräten vom Typ Tomo Scope XS Plus mit integriertem Werkstückwechsler: Winwerth misst, wertet aus und protokolliert automatisch. Eine zugehörige Bedienoberfläche zeigt alle Ergebnisse tabellarisch und grafisch mit Farbcodierung an, sodass Werkstücke außerhalb der Toleranz leicht identifiziert und gezielt bewertet werden können.
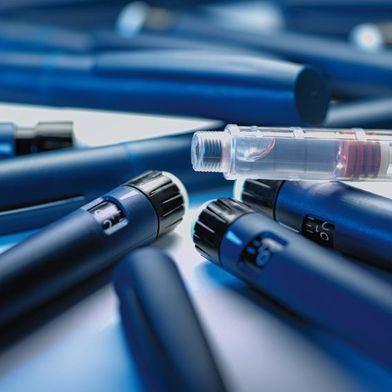
Ein zweites Beispiel liefert die Fertigung von Insulinpens. Grate, die bei beginnendem Werkzeugverschleiß entstehen, führten dort laut Schubert erst in der Montage zu Funktionsproblemen. „Die Gratprüfung erfolgte zunächst manuell mit Mikroskop und Schliffbild: bedienerabhängig, mit Pseudoausschuss und ohne Trendaussage, da nur ein i.O./n.i.O.-Ergebnis ohne Messwert vorlag“, so Schuberts. Mit fertigungsbegleitender CT wird der Grat heute innerhalb weniger Sekunden gemessen und neutral bewertet. Der Werkzeugverschleiß wird im Trend sichtbar, bevor Montagefehler entstehen. Das senkt den Ausschuss und vermeidet Reklamationen.
Digitaler Zwilling für den Produktlebenszyklus
Der vollständige Messdatensatz zahlt sich über den gesamten Produktlebenszyklus aus. Physische Rückstellmuster aus Kunststoff verändern sich durch Feuchteaufnahme oder UV-Einfluss und binden Lagerfläche unter definierten Bedingungen. Der CT-Datensatz altert nicht und lässt sich als digitaler Zwilling des bemusterten Werkstücks archivieren. Bei Reklamationen kann er nachträglich auch an Stellen ausgewertet werden, die bei der Bemusterung nicht gemessen wurden. Bei der Revalidierung, etwa nach einem Werkzeug- oder Maschinenwechsel, genüge Schubert zufolge ein schneller Ist-Ist-Vergleich gegen den bemusterten Zwilling, fokussiert auf die Bereiche außerhalb der Toleranz.
Fazit
Wie stark sich der Einsatz bereits verschoben hat, zeigt der Geräteumsatz: Lag der CT-Anteil bei Werth vor 15 Jahren im einstelligen Prozentbereich, seien es heute nach eigenen Angaben über 50 %. Einzelne Anwender betrieben laut Schubert bereits die zweite bis vierte Gerätegeneration und haben mit eingespielten Prozessen, Programmbibliotheken und digitalen Zwillingen einen Vorsprung aufgebaut, der sich kurzfristig kaum aufholen lasse. Im wettbewerbsintensiven Kunststoffspritzguss für die Medizintechnik dürfte fertigungsbegleitende CT-Messtechnik damit in den kommenden Jahren vom Differenzierungsmerkmal zur Voraussetzung werden.
Infokasten: Relevante Normen und Regelwerke
MDR (EU 2017/745): Anforderungen an Validierung, Dokumentation und Rückverfolgbarkeit von Medizinprodukten in Europa.
21 CFR Part 820 (QMSR): US-Qualitätsvorgaben der FDA; seit Februar 2026 mit direktem Verweis auf die ISO 13485:2016.
ISO 13485: Qualitätsmanagementsysteme für Medizinprodukte.
ISO 10360: Annahme- und Bestätigungsprüfung für Koordinatenmesssysteme; Teil 11 behandelt Systeme mit Röntgen-Computertomografie.
VDI/VDE 2617 Blatt 13: Leitfaden zur Anwendung der ISO 10360 auf Koordinatenmessgeräte mit CT-Sensor.
ISO 14253-1: Entscheidungsregeln für den Konformitätsnachweis unter Berücksichtigung der Messunsicherheit