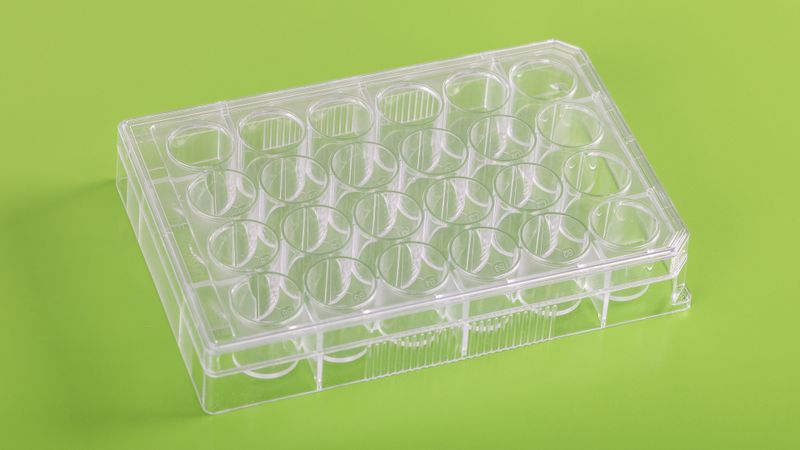
Engel zeigt an der Herstellung einer Multi Well Plate, wie sich die Prozessvalidierung im Spritzgießen gezielter planen und verkürzen lässt. Im beschriebenen Anwendungsfall sank der Aufwand für Qualifizierung und Validierung, während sich die Zykluszeit reduzierte. Entscheidend ist ein Ansatz, der von den funktionalen Anforderungen des Bauteils ausgeht und digitale Assistenzsysteme nutzt, um Prozessstabilität zu bewerten und kritische Einstellungen abzusichern.
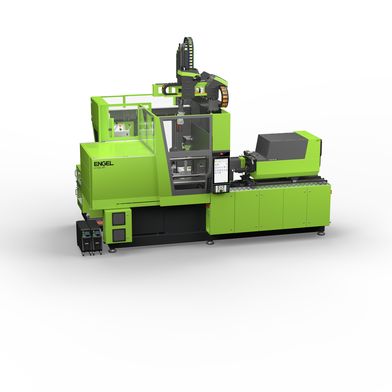
Validiert, transparent, sicher: Die komplexe Zellkulturplatte entsteht auf einer Engel e-motion 280 combi M. Der validation assistant unterstützt dabei die reproduzierbare Prozessführung und deren nachvollziehbare Überwachung.
(Bild: Engel)
Eine Multi Well Plate wird unter anderem für die Kultivierung von Zellen eingesetzt. Ihre Abdeckung muss einen geeigneten Gasaustausch ermöglichen und zugleich die Verdunstung möglichst gering halten. Das klingt zunächst nach einer Frage der Anwendung, hat aber unmittelbare Folgen für die Fertigung: Maße, Ebenheit und Planparallelität der Auflageflächen müssen stimmen, damit Platte und Deckel wie vorgesehen zusammenwirken.
Hier setzt die risikobasierte Validierung an. Statt alle verfügbaren Maschinenparameter gleichermaßen zu betrachten, führt der Weg von den Anforderungen an die Verwendung über die kritischen Qualitätsmerkmale des Bauteils zu den Prozessgrößen, die diese Merkmale beeinflussen. Im Fachvokabular heißt das: von der User Requirements Specification (URS) über Critical Quality Attributes (CQA) zu Critical Process Parameters (CPP). Hinter den Abkürzungen steckt eine einfache Frage: Was muss am Ende stimmen – und was im Prozess entscheidet darüber?
Wenn aus einer Anforderung ein Prüfmerkmal wird
Bei der Multi Well Plate gelten für die Abmessungen in X- und Y-Richtung Toleranzen von jeweils ±0,25 mm, in Z-Richtung von ±0,15 mm. Auch die Auflageflächen werden geprüft. Für die Maßgenauigkeit sind unter anderem Nachdruck und Werkzeuginnendruck relevant; ungleichmäßige Temperierung kann Verzug verursachen. So wird aus den Anforderungen an das Zusammenspiel von Platte und Deckel ein konkreter Prüf- und Überwachungsauftrag. Messbar ist vieles – entscheidend ist, was die Funktion des Formteils beeinflusst.
Qualifizieren mit einer klaren Fragestellung
Aus dem Verständnis der Bauteilanforderungen lässt sich eine gezielte Validierungsstrategie ableiten. Bereits in der Design Qualification (DQ) helfen Simulationen, Risiken und mögliche Prozessfenster einzugrenzen. In dieser frühen Phase lassen sich Gegenmaßnahmen noch vergleichsweise einfach einplanen – an der Hardware ebenso wie in der Software. So kann etwa das Engel iQ weight control vorgesehen werden, um Materialschwankungen zwischen Chargen im Prozess auszugleichen und das Einhalten enger Formteiltoleranzen zu unterstützen. Damit kann die Prozessstabilität in der Produktion deutlich gesteigert werden. Entscheidend ist jedoch, dass dies von Beginn an mitberücksichtigt wird.
Die Installation Qualification (IQ) prüft, ob die Produktionszelle wie vorgesehen installiert ist und ihre Komponenten funktionieren. Dazu gehören Nachweise zur Sensorkalibrierung und zur Funktionsfähigkeit der Zelle. Sie schaffen die Grundlage dafür, Messdaten später verlässlich beurteilen zu können. Das Unternehmen kann solche Nachweise über die Dienstleistung everQ auch fortlaufend unterstützen. In der Operational Qualification (OQ) wird untersucht, innerhalb welcher Grenzen der Prozess die Anforderungen erfüllt; die Performance Qualification (PQ) weist die Reproduzierbarkeit unter vorgesehenen Produktionsbedingungen nach.
Simulationen helfen, Versuche vorzubereiten, ersetzen aber nicht die Prüfung am realen Bauteil. Gerade bei umfangreichen Versuchsreihen kann die Datenauswertung Zeit und Ausschuss sparen. Bei der Multi Well Plate wurden in der OQ im Rahmen einer Versuchsplanung (Design of Experiments, DoE) 60 Einstellungen untersucht. Um die Probenahme erst im stabil eingeschwungenen Prozess durchzuführen, wird nach einer Prozessänderung oftmals pauschal 30 bis 60 min gewartet – ohne darauf Rücksicht zu nehmen, ob der Prozess bereits eingeschwungen ist. Damit ergibt sich eine Wartezeit von 30 bis 60 h pro Validierung welche oftmals nicht notwendig ist. Hier kommt der iQ process observer ins Spiel – er stellt Messdaten und Einstellungen der Zelle übersichtlich dar und beurteilt die Prozessstabilität. Anstatt nach einer fixen Zeit können so die Proben dann entnommen werden, sobald der Prozess eingeschwungen ist. Die OQ lässt sich damit deutlich reduzieren.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Wie Assistenzsysteme den Prozess auf Kurs halten
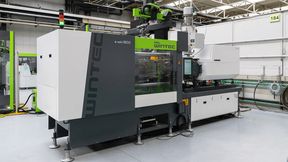
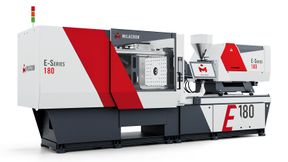
Nach der Qualifizierung muss der Prozess im Serienbetrieb innerhalb des freigegebenen Bereichs bleiben. Im Praxisbeispiel entsteht die Multi Well Plate auf einer vollelektrischen Engel e-motion 280 combi M. Der Engel validation assistant verbindet die Anforderungen an das Bauteil mit Assistenz- und Überwachungsfunktionen.
Vollelektrische Präzision für validierte MedTech-Prozesse: Engel e-motion 280 combi M im Einsatz mit dem validation assistant.
(Bild: Engel)
Die mit iQ clamp control erfasste Werkzeugatmungskurve kann Veränderungen im Einspritz- und Nachdruckverhalten sichtbar machen. Bei Bedarf liefern Werkzeugsensoren zusätzliche Daten zu Innendruck und Temperaturverlauf – allerdings mit entsprechendem Aufwand.
Mit parameter limits lassen sich kritische Einstellungen wie Nachdruckprofil oder Kühlzeit auf freigegebene Bereiche begrenzen und Änderungen rollenbasiert absichern. Damit bleibt der Prozess – systematisch durch die CC300 abgesichert – immer im definierten Prozessfenster. Der iQ process observer hilft, Auffälligkeiten in den Prozessdaten zu erkennen und ihre Ursachen einzugrenzen. Die Systeme unterstützen die Prozessführung und Überwachung; Produktprüfung, Bewertung und Freigabe sind dennoch erforderlich.
Die Zahlen gelten hier. Die Methode reicht weiter.
Im beschriebenen Anwendungsfall ließ sich der Zeitaufwand für Qualifizierung und Validierung um rund 30 % reduzieren. Die Zykluszeit sank von einem branchenüblichen Vergleichswert von 16 s auf rund 11 s. Wie groß die Einsparung bei einer anderen Produktgeometrie ist, muss im Detail abgeschätzt werden – je nach Geometrie, Material, Werkzeug, Ausgangsprozess und Anforderungen.
Übertragbar ist auf jeden Fall die Methode. Wer zuerst die Funktion des Produkts versteht, kann Qualitätsmerkmale gezielt definieren, ihre Prozesseinflüsse untersuchen und den qualifizierten Bereich im Betrieb absichern. Dieses Wissen hilft auch, spätere Änderungen oder einen Prozesstransfer systematisch zu bewerten. Weitergehende Konzepte wie eine Freigabe anhand von Prozessparametern bleiben ein Ausblick, der eigene Voraussetzungen und Nachweise erfordert.
Am Anfang stand eine Multi Well Plate und die Frage, was das fertige Bauteil können muss. Am Ende steht ein Prozess, der genau darauf ausgerichtet ist – manchmal ist Rückwärtsdenken der geradeste Weg zur Validierung. (sl)