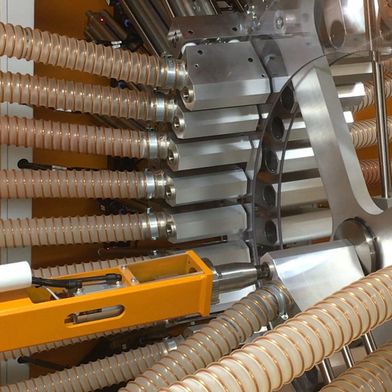
Eine aufgerollte Kunststofffolie ist nicht nur ein Transport- oder Lagerformat. Sie ist ein Zwischenprodukt, dessen Qualität die Leistungsfähigkeit der gesamten Wertschöpfungskette beeinflusst – von der Extrusion über Druck, Kaschierung und Beschichtung bis hin zur Weiterverarbeitung.
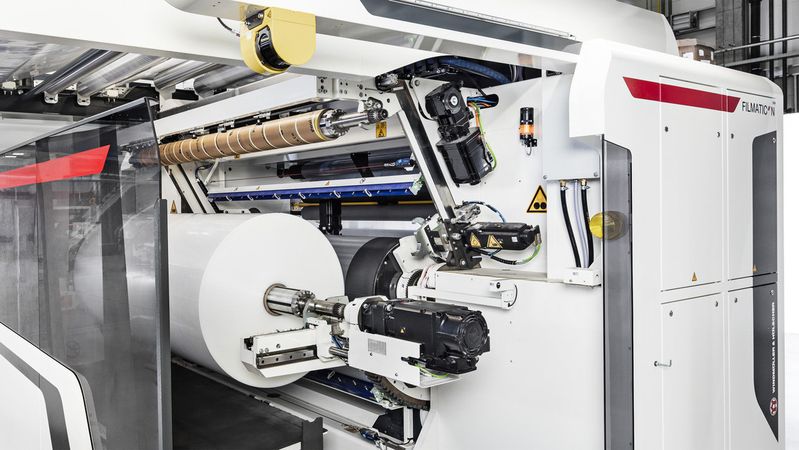
Filmatic II N Monowickler
(Bild: W&H)
In der Folienverarbeitung wird der Wickler häufig als letzte Station einer Anlage wahrgenommen. Die Folie ist extrudiert, beschichtet oder bedruckt, die Materialbahn läuft stabil, und am Ende entsteht eine Materialrolle.
Technisch betrachtet greift diese Sicht jedoch zu kurz. Denn der Wickelprozess entscheidet wesentlich darüber, ob das produzierte Material in nachgelagerten Prozessen zuverlässig verarbeitet werden kann. Darum betrachtet Windmöller & Hölscher (W&H) das Wickeln nicht als Peripheriefunktion, sondern als eigenständige verfahrenstechnische Disziplin.
Die Rolle entscheidet über den Erfolg der Folgeprozesse
Eine hochwertige Rolle ist weit mehr als ein sauber aufgewickeltes Material. Bahnzug, Anpresskraft, Wickelhärte, Schnittqualität und Kantenführung bestimmen, ob eine Rolle später mit hoher Geschwindigkeit und reproduzierbarer Qualität verarbeitet werden kann. Bereits kleine Abweichungen können dazu führen, dass nachgelagerte Anlagen langsamer laufen, zusätzliche Regelmaßnahmen erforderlich werden oder Ausschuss entsteht.
Typische Qualitätsprobleme werden häufig nicht im ursprünglichen Produktionsprozess sichtbar, sondern erst in der Weiterverarbeitung. Planlagedefekte durch Nachkristallisation, lokale Überdehnungen der Materialbahn, sogenannte Tin-Canning-Effekte oder unzureichende Kantengeradheit zeigen sich oft erst dann, wenn die Materialrolle bereits auf einer anderen Maschine verarbeitet wird.
Die Ursachen solcher Fehler liegen dabei häufig nicht allein im eigentlichen Wickelvorgang. In der Folienextrusion zum Beispiel beeinflussen vorgelagerte Prozessschritte wie Randbeschnitt, Vorbehandlung oder Breitstrecken, wie sich eine Materialbahn später aufwickeln lässt. Der Wickler wird damit zum Knotenpunkt verschiedener Prozessschritte, an dem sich die Auswirkungen vieler vorheriger Parameter und Einflüsse bündeln. Eine verfahrenstechnisch optimale Wickellösung betrachtet deshalb die gesamte Materialführung sowohl vor als auch nach der zu wickelnden Rolle.
Wickeln bedeutet, Materialphysik zu beherrschen
Auf den ersten Blick scheint Wickeln ein simpler Vorgang zu sein: Eine Bahn wird auf eine Wickelhülse aufgewickelt. Tatsächlich überlagern sich dabei jedoch zahlreiche physikalische Einflussgrößen. Bahnzug, Wickelgeschwindigkeit, Anpresskräfte, Materialelastizität, Oberflächeneigenschaften und Rollengeometrie beeinflussen sich gegenseitig.
Eine zu weich gewickelte Rolle kann instabil werden. Eine zu fest gewickelte Rolle kann innere Spannungen aufbauen, was später beispielsweise zu Planlageproblemen oder im schlimmsten Fall zum Teleskopieren (Versetzen von Materiallagen auf der Rolle) führen kann, wodurch sich die gesamte Rolle zu Ausschuss verwandelt. Die optimale Einstellung hängt immer vom Material und von der späteren Anwendung ab. Genau deshalb existiert keine universelle Wickelstrategie für alle Produkte.
Besonders anspruchsvoll sind moderne Spezialfolien. MDO-gereckte Materialien, hoch klebrige Stretchfolien, drucksensitive Oberflächenschutzfolien oder mehrlagige Dekorfolien (Interieur- und Exterieurfolien aus PVC, PMMA oder PET-Verbund) stellen jeweils völlig unterschiedliche Anforderungen an den Rollenaufbau.
Glossar
MDO = Machine Direction Orientation
PVC = Polyvinylchlorid
PMMA = Polymethylmethacrylat
PET = Polyethylenterephthalat
Exemplarisch kann dies an Oberflächenschutzfolien für die Elektronikindustrie verdeutlicht werden. Dort werden Folien eingesetzt, die später auf Displays oder elektronische Bauteile aufgebracht werden. Bereits kleinste Falten, Druckstellen oder lokale Materialfehler können dazu führen, dass hochwertige Endprodukte nicht mehr den Qualitätsanforderungen entsprechen. In solchen Anwendungen reicht es nicht aus, die Folie mit hoher Qualität herzustellen. Auch der Rollenaufbau muss die Produkteigenschaften vollständig erhalten.
Der Rollenanfang beeinflusst die gesamte Rolle
Ein kritischer aber häufig unterschätzter Faktor ist der Rollenstart. Bereits die ersten Wicklungen auf der Wickelhülse beeinflussen die Qualität der gesamten Rolle.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
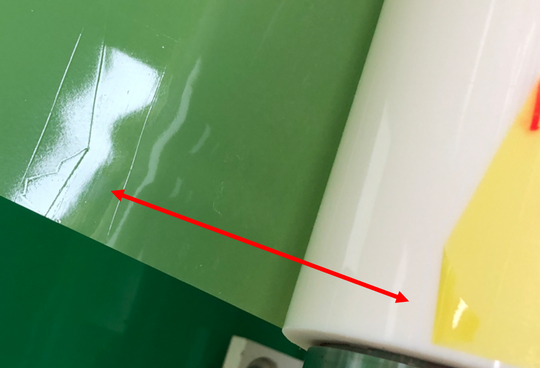
Beispiel einer Rollenproblematik durch falsches Anwickeln: Umschlag drückt sich ca. 100 m durch
(Bild: W&H)
Schlägt beim Anwickeln die Materialbahn um und es entstehen Falten oder lokale Materialanhäufungen, können sich diese über zahlreiche Folienlagen hinweg durchdrücken. Was im Bereich der Wickelhülse beginnt, kann später noch weit entfernt vom Rollenzentrum sichtbar sein.
Wie stark dieser Effekt sein kann, zeigt ein Beispiel aus der Oberflächenschutzindustrie. Dort werden bis zu 25 µm dünne und besonders drucksensitive Schutzfolien verarbeitet. Eine umgeschlagene Folienkante am Rollenanfang zeichnet sich noch nach Hunderten Metern Wickellänge in der Rolle ab. Obwohl die eigentliche Folie einwandfrei produziert wird, nimmt die hohe Produktqualität durch einen schlechten Rollenaufbau wieder ab.
Warum Wickeltechnologie bereits bei der Produktentwicklung beginnt
In vielen Entwicklungsprojekten liegt der Fokus zunächst darauf, eine Folie mit definierten Produkteigenschaften herzustellen. Die Frage, wie gut sich dieses Material später wickeln lässt, wird dagegen häufig erst später betrachtet. Genau darin liegt jedoch erhebliches Optimierungspotenzial.
Die Erfahrung zeigt, dass eine frühe Einbindung von Wickelexpertise dazu beiträgt, bereits in der Produktentwicklung die Voraussetzungen für eine stabile Weiterverarbeitung zu schaffen. Deshalb werden Musterrollen von W&H häufig schon während der Entwicklungsphase bei Weiterverarbeitern getestet. Dabei wird nicht nur bewertet, ob die Folie die gewünschten Materialeigenschaften besitzt, sondern auch, ob sie sich als Rolle reproduzierbar verarbeiten lässt.
Interessenten von Wicklern nutzen weiterhin die Möglichkeit, im Technikum des Unternehmens das Wickel- und Schneidverhalten sowie den Rollenwechsel eigener Rollen zu testen und sich umfassend beraten zu lassen. Dies geschieht dann unabhängig von Extrusions- oder Druckversuchen, wenn W&H-Wickler später in bestehende Fremdanlagen integriert werden sollen.
Vom einfachen Wickler zur verfahrenstechnischen Lösung
Nicht jedes Material stellt die gleichen Anforderungen. Dünne Stretchfolien, technische Spezialfolien oder dicke Materialbahnen benötigen unterschiedliche Wickelkonzepte. Deshalb beginnt eine erfolgreiche Lösung nicht bei den Parametern, sondern bei der Wahl des passenden Wickelprinzips und der richtigen Maschinenkonfiguration.
Abhängig von der Anwendung können unterschiedliche Antriebe, Bahnzugzonen, Anpresskraftsysteme oder spezielle Walzenoberflächen erforderlich sein. Manche Produkte benötigen einen besonders weichen Rollenaufbau, andere gezielt hohe Anpresskräfte für einen stabilen Wickel. Zusätzlich spielen Faktoren wie Wellendurchbiegung, Rollenmasse, Verteilung der Anpresskraft und Bahnzug eine entscheidende Rolle. Je breiter die Bahn und je größer die Rolle wird, desto stärker wirken sich diese Effekte auf das Wickelergebnis aus.
Woher kommt die Wickelexpertise?
Der Maschinen- und Anlagenbauer verfügt über Erfahrung aus mehr als 4000 installierten Wickelstellen weltweit. Von dünnen Stretchfolien unter 10 µm bis hin zu technischen Folien mit Materialstärken von über einem Millimeter reicht das Spektrum der Anwendungen.
Die Erfahrung entsteht dabei nicht allein durch installierte Maschinen. W&H begleitet regelmäßig Produktqualifizierungen, unterstützt Kunden bei anspruchsvollen Anwendungen und bringt verfahrenstechnisches Wissen direkt in Entwicklungs- und Optimierungsprojekte ein. Dabei geht es häufig nicht nur darum, Maschinen in Betrieb zu nehmen, sondern Produkte gezielt auf bestimmte Qualitätsanforderungen hin zu optimieren.
Wickelkompetenz weit über die flexible Verpackung hinaus
Die Grundlagen des Wickelns sind unabhängig davon, ob es sich um Verpackungsfolie, Hygienefolie oder ein technisches Substrat handelt. Entsprechend kommt die W&H-Wicklertechnologie heute in einer Vielzahl von Anwendungen zum Einsatz, die über flexible Verpackung hinausgehen. Dazu gehören Agrar- und Stretchfolien, Oberflächenschutzfolien für die Elektronikindustrie, Dekorfolien für Interieur- und Exterieuranwendungen oder Materialien aus Beschichtungs- und Lackierprozessen.
Dabei unterscheiden sich die Anforderungen teilweise erheblich. Während Verpackungsfolien häufig im Bereich von 20 bis 120 µm liegen, können Dekorfolien für Fußböden, Fassaden oder Architekturanwendungen Materialstärken von über einem Millimeter erreichen. Hinzu kommen strukturierte Oberflächen, unterschiedliche Verbundwerkstoffe und abweichende Qualitätsanforderungen.
Technologie-Highlights aus der Praxis
Die eigentliche Stärke der richtigen Wicklertechnologie liegt darin, dass unterschiedliche Wickelprinzipien gezielt für bestimmte Anwendungsprofile ausgelegt sind. Dabei entscheidet die Frage, welches Wickelkonzept die physikalischen Anforderungen eines Materials am besten unterstützt.
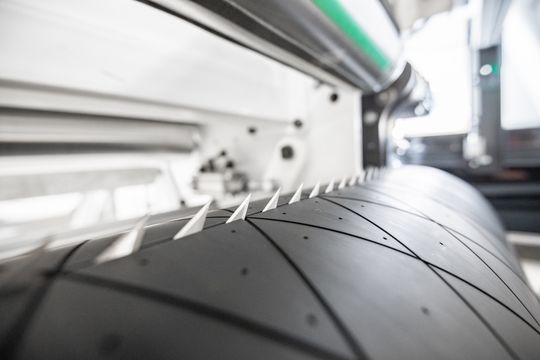
Vakuumschneidkontaktwalze mit Messern, die aus der Rolle herausschneiden
(Bild: W&H)
Ein Beispiel dafür ist der Rollenanfang. Wie bereits beschrieben, können selbst kleinste Fehler im Bereich der Wickelhülse die Qualität der gesamten Rolle beeinflussen. Um einen möglichst definierten Rollenstart zu erreichen, setzt W&H bei bestimmten Anwendungen die Vakuumschneidkontaktwalze ein. Im Gegensatz zu herkömmlichen Lösungen wird die Materialbahn direkt auf der Rolle mit einem Messer, das aus der Kontaktwalze herausschneidet, rechtwinklig getrennt und kontrolliert an eine neue Wickelhülse übergeben. Dadurch entstehen besonders gleichmäßige Startbedingungen beim Rollenaufbau, was das Risiko von Umschlägen oder Fehlern im Hülsenbereich deutlich verringert.
Ebenso unterschiedlich wie die Materialien sind die Anforderungen an die Anpresskräfte während des Wickelprozesses. Für besonders gleichmäßige Anpresskräfte über eine große Materialbahnbreite nutzt der Filmatic II N Wickler die Schwerkraft. Durch schwenkbare Tragschienen kann die Gewichtskraft der Rolle gezielt genutzt werden, um hohe und gleichmäßig verteilte Anpresskräfte aufzubauen, ohne die Wickelwelle ungleichmäßig durchzubiegen. Dadurch lassen sich selbst bei kleinen Wickelwellen Anpresskräfte von bis zu 2.500 N erzeugen. Besonders bei klebrigen Materialien bietet dieses Konzept Vorteile für die Rollenqualität. Für sensitive Folie lassen sich mit der zusätzlichen Anlegewalze kleinste Anpresskräfte ermöglichen, um auch andrucksensitive Folie zu verarbeiten.
Eine weitere Herausforderung entsteht mit zunehmender Materialbahnbreite und Rollengröße. Je größer eine Materialrolle wird, desto stärker beeinflusst die Durchbiegung der Wickelwelle die Verteilung der Anpresskraft über die Bahnbreite. Bei breiten Mutterrollen mit großen Durchmessern kann dies direkten Einfluss auf die Gleichmäßigkeit des Wickels haben. Für solche Anwendungen setzt W&H unter anderem auf das Filmatic-TC-Konzept. Durch eine spezielle Doppellagerung wird die Durchbiegung der Wickelwelle reduziert, sodass auch bei Arbeitsbreiten von bis zu 4,3 Metern ein gleichmäßige Anpresskraft erreicht wird. Dies trägt dazu bei, hohe Qualitätsanforderungen bei großen Rollengewichten und hohen Produktionsgeschwindigkeiten zu erfüllen.
Diese zwei Beispiele aus dem Wicklerportfolio verdeutlichen, wie eng Maschinenbau und Verfahrenstechnik miteinander verknüpft sind. Im Mittelpunkt steht immer die Frage, wie sich konkrete physikalische Herausforderungen mit der passenden Technologie im Wickelprozess beherrschen lassen.
Langfristig gesicherte Maschinenverfügbarkeit
Wickeltechnologie endet jedoch nicht mit der Inbetriebnahme einer Maschine. Viele Wickler bleiben über 20 Jahre im produktiven Einsatz und müssen sich in dieser Zeit an neue Produkte, geänderte Produktionsanforderungen und aktuelle Sicherheitsstandards (zum Beispiel neue Maschinenverordnung oder Cyber Resilience Act) anpassen.
Dank des modularen Maschinenaufbaus vieler Wickler lassen sich Sicherheitsfunktionen, Automatisierungslösungen oder einzelne Technologiepakete gezielt nachrüsten. Durch diese Retrofit-Lösungen unterstützt W&H Kunden dabei, bestehende Anlagen technisch aktuell zu halten, um dadurch die Einsatzfähigkeit langfristig zu sichern.
Info
Text
Fabian Sunder ist Director R&D Winding Technology bei der Windmöller & Windmöller & Hölscher SE & Co. KG.
Im Profil
Gegründet 1869, ist Windmöller & Hölscher heute ein weltweit führender Hersteller von Maschinen und Anlagen zur Herstellung von flexiblen Verpackungen. Das Produktportfolio umfasst Maschinen für die Folienextrusion, den Druck und die Weiterverarbeitung.
Maschinen von Windmöller & Hölscher sind in über 130 Ländern und bei mehr als 5.000 Kunden im Einsatz. Die Unternehmensgruppe mit mit Hauptsitz in Lengerich (Deutschland) beschäftigt rund 3.400 Mitarbeiter und erwirtschaftete im Jahr 2025 über 1 Mrd. EUR Umsatz.