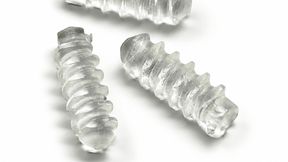
Die Unternehmen Boy und Evonik haben auf der Fakuma 2026 die Verarbeitung eines bioresorbierbaren Polymers im Mikrospritzguss demonstriert. Mit einer 8-mm-Plastifiziereinheit und einem Mikroheißkanalsystem ließen sich zwei medizinische Mikroschrauben mit jeweils 0,065 g angussfrei fertigen. Die Materialverweilzeit lag bei rund vier Minuten.
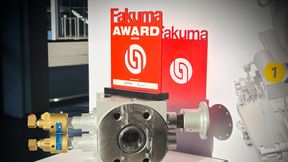
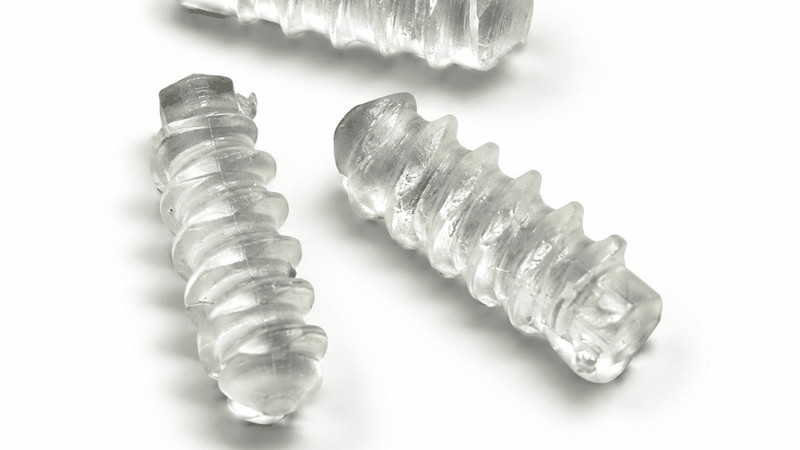
Medizinische Mikroschrauben aus dem bioresorbierbaren Polymer Resomer LR 704 S von Evonik, hergestellt im Mikrospritzguss auf einer Boy XS E mit 8-mm-Plastifiziereinheit und dem Mikroheißkanalsystem L2X-Mikro von Ewikon.
(Bild: Boy)
Zahlreiche medizinische Produkte werden heute im Mikrospritzguss gefertigt. Neben den sehr geringen Teilegewichten spielen dabei vor allem die Reproduzierbarkeit des Prozesses sowie die Verweilzeit des Kunststoffs in der Maschine eine entscheidende Rolle.
In der Praxis kommen für die Herstellung von Mikrospritzgussteilen jedoch häufig Standardspritzgießmaschinen zum Einsatz, die für derart kleine Schussgewichte ursprünglich nicht ausgelegt wurden. Um dennoch eine stabile Produktion zu gewährleisten, wird oftmals ein Großteil des Schussvolumens für den Anguss genutzt. Dies erschwert nicht nur die Regelung des Prozesses, sondern beeinträchtigt auch die Wirksamkeit von Überwachungs- und Kontrollfunktionen. Gleichzeitig entstehen erhebliche Materialverluste.
Praxiserfahrungen zeigen, dass bei Schussgewichten von weniger als einem Gramm häufig weniger als fünf Prozent des eingesetzten Materials tatsächlich auf das Formteil entfallen. Während dieser Ansatz bei kostengünstigen Standardkunststoffen wirtschaftlich oftmals akzeptiert wird, stößt er bei hochpreisigen und gleichzeitig verweilzeitkritischen Werkstoffen schnell an seine Grenzen.
Speziell für kleinste Schussgewichte entwickelt
Für diese Anforderungen wurde von Boy eine 8-mm-Mikrospritzgussschnecke entwickelt. Sie arbeitet nach dem klassischen Drei-Zonen-First-in-first-out-Prinzip. Bewusst wurde auf eine Vordosierung verzichtet, um die Verweilzeit des Materials möglichst gering zu halten und Stagnationsbereiche zu vermeiden.
Aufgrund des geringen Schneckendurchmessers bietet die 8-mm-Einheit zudem eine deutlich höhere Prozessauflösung. Im Vergleich zu einer 14-mm-Schnecke verbessert sich diese um den Faktor 3,1. Zusätzlich schließt die Rückstromsperre bauartbedingt schneller, wodurch die Reproduzierbarkeit des Spritzgießprozesses weiter erhöht wird.
Kurze Verweilzeiten durch abgestimmte Systemtechnik
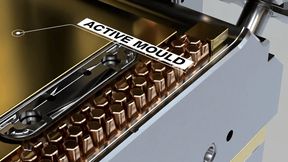
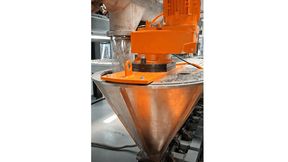
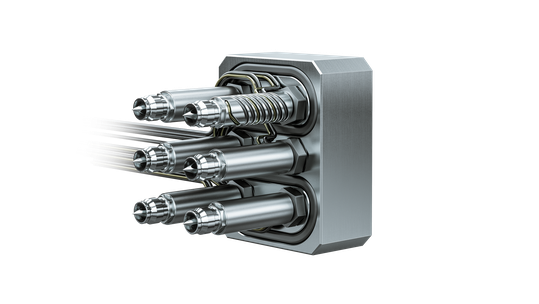
In Kombination mit dem Mikroheißkanalsystem L2X-Mikro von Ewikon lassen sich aufgrund der kompakten Bauform und der geringen Materialvolumina sehr kurze Verweilzeiten realisieren. Dadurch wird die angussfreie Verarbeitung thermisch sensibler Kunststoffe ermöglicht, beispielsweise des bioresorbierbaren und biokompatiblen Polymers Resomer LR 704 S von Evonik Industries AG.
mit dem Mikroheißkanalsystem L2X-Mikro von Ewikon lassen sich aufgrund der kompakten Bauform und der geringen Materialvolumina sehr kurze Verweilzeiten realisieren.
(Bild: Ewikon)
Die besondere Herausforderung bei der Verarbeitung dieses Werkstoffs besteht im Abbau der Polymerketten. Bereits eine Überschreitung der zulässigen Verweilzeit kann zu einer unerwünschten Materialdegradation führen. Da bioresorbierbare Kunststoffe mit hohen Material- und Zulassungskosten verbunden sind, bietet der Verzicht auf Angüsse ein erhebliches Einsparpotenzial.
Praxisnachweis auf der Fakuma 2026
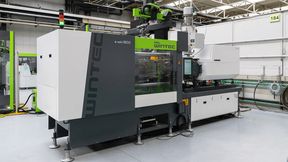
Auf der Fakuma 2026 wurde die Leistungsfähigkeit des Konzepts in einer gemeinsamen Anwendung von Boy, Ewikon und Evonik demonstriert. Auf dem Messestand von Boy erfolgte die Herstellung einer medizinischen Mikroschraube auf einer Boy XS E mit 8-mm-Plastifiziereinheit.
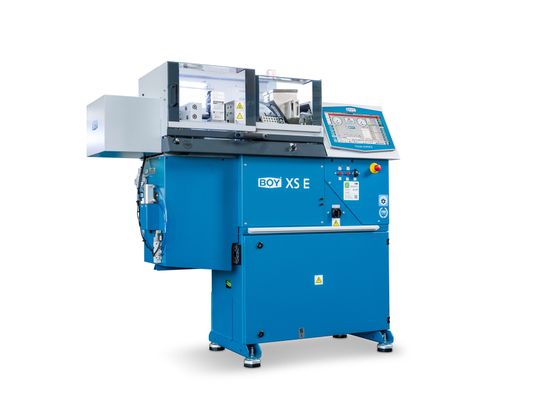
Die Kombination aus 8-mm-Plastifiziereinheit der Boy XS E und L2X-Mikro-Heißkanalsystem ermöglicht kurze Verweilzeiten, eine hohe Reproduzierbarkeit sowie eine deutliche Reduzierung von Materialverlusten.
(Bild: Boy)
Verarbeitet wurde das Material Resomer LR 704 S. Dabei wurden zwei Mikroschrauben mit einem Einzelgewicht von jeweils 0,065 g direkt angespritzt. Das Gesamtschussgewicht betrug somit lediglich 0,13 g. Bei einer Zykluszeit von 12 s konnte eine gesamte Materialverweilzeit von rund vier Minuten in Plastifiziereinheit und Heißkanalsystem realisiert werden.
Zum Vergleich hätte die Verweilzeit bei identischen Prozessparametern und einer 14-mm-Einheit rund elf Minuten betragen. In diesem Fall wäre bereits ein deutlich stärkerer Abbau der Polymerketten zu erwarten gewesen. Die Ergebnisse des Versuchs wurden durch die Anwendungstechnik von Evonik bestätigt.
Fazit
Die auf der Fakuma 2026 gezeigten Ergebnisse verdeutlichen, dass sich selbst hochpreisige und verweilzeitkritische Kunststoffe im Mikrospritzguss wirtschaftlich und prozesssicher verarbeiten lassen, sofern Maschinen- und Heißkanaltechnik konsequent auf die Anforderungen kleinster Schussgewichte ausgelegt sind. Die Kombination aus 8-mm-Plastifiziereinheit der Boy XS E und L2X-Mikro-Heißkanalsystem ermöglicht kurze Verweilzeiten, eine hohe Reproduzierbarkeit sowie eine deutliche Reduzierung von Materialverlusten. Insbesondere bei bioresorbierbaren und medizintechnisch zugelassenen Spezialkunststoffen eröffnet dies neue Möglichkeiten für eine wirtschaftliche Serienfertigung im Mikrospritzguss. (sl)
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.