Unterschiedliche Kunststoffe, empfindliche Elektronik und kurze Produktionszyklen: Für eine anspruchsvolle Anwendung im neuen, nadelfreien Glukosemesssystem entwickelte Herrmann Ultraschall einen besonderen Ultraschall-Fügeprozess, der die hohen Anforderungen zuverlässig erfüllt.
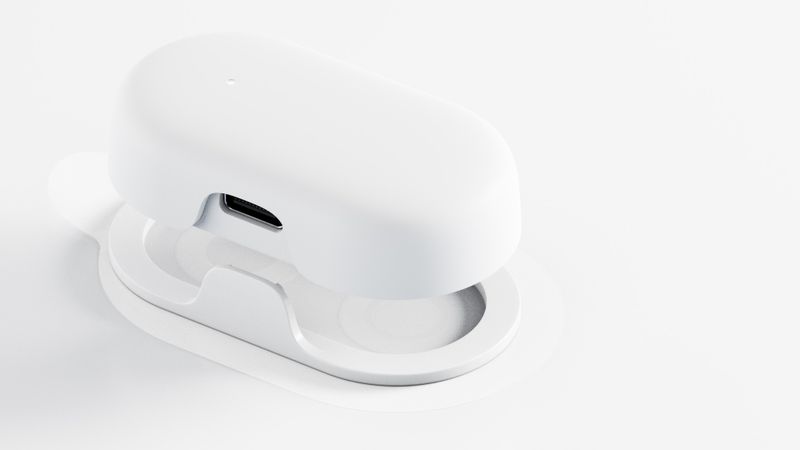
Für die sichere, automatisierte Produktion des CGM entschied sich Gluco Modicum für die Ultraschall-Fügetechnologie, die starke, dauerhafte Verbindungen ohne zusätzliche Klebstoffe erzeugt.
(Bild: Herrmann Ultraschall)
Das tragbare Glukosemesssystem von Gluco Modicum zeichnet sich durch sein nicht-invasives Funktionsprinzip aus und unterscheidet sich damit von konventionellen Systemen zur kontinuierlichen Glukoseüberwachung (CGM). Während herkömmliche CGMs die Haut mit einer Nadel durchdringen, um Zugang zur interstitiellen Flüssigkeit zu erhalten, kommt bei Gluco Modicum eine patentierte MHD-Technologie (Magnetohydrodynamik) zum Einsatz. Diese ermöglicht es, interstitielle Flüssigkeit gezielt durch die Haut zum Sensor zu transportieren – ohne jegliche Hautpenetration.
Das Medical Wearable setzt sich aus zwei Komponenten zusammen: einem wiederaufladbaren Transmitter sowie einem Biosensor, der täglich gewechselt wird. Der Biosensor besteht aus einer dünnen Mehrschichtfolie, die auf einen Kunststoffring befestigt wird.
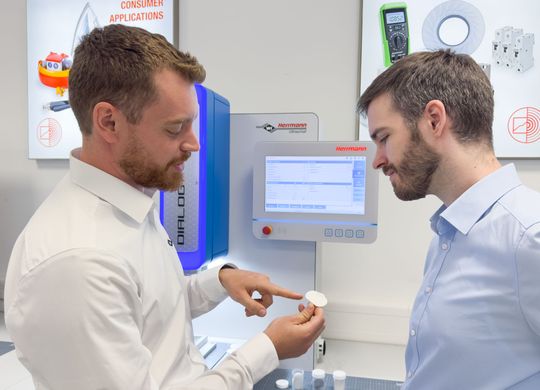
Trotz unterschiedlicher Kunststoffe und einer komplexen Bauteil-Geometrie gelang es Herrmann Ultraschall, ein sicheres und zuverlässiges Fügeverfahren für das neue CGM von Gluco Modicum zu entwickeln.
(Bild: Herrmann Ultraschall)
Für die automatisierte Produktion des Biosensors war Gluco Modicum auf der Suche nach einem passenden Fügeverfahren, das gleich zwei Anwendungen löst:
In einem ersten Schritt muss die Folie auf dem Kunststoffring befestigt werden.
Anschließend wird die Folie mit den elektrischen Kontakten auf der Rückseite des Rings verbunden.
Kriterien für das richtige Fügeverfahren
Für beide Anwendungen gab es gleich mehrere Kriterien, die das Fügeverfahren erfüllen musste. Zunächst wurde ein besonders schonender Prozess für die sensible Folie gesucht, um die Integrität der darin enthaltenen Elektronik – und damit die reibungslose Funktion des medizinischen Geräts – zu gewährleisten. Die Verbindung musste allerdings stark genug sein, damit ein sicheres Tragen im Alltag gewährleistet werden kann.
Darüber hinaus wird mit einem hohen Produktionsvolumen geplant: Millionen Exemplare sollen pro Jahr automatisiert produziert werden. Entsprechend muss der Fügeprozess auch für die automatisierte Produktion mit kurzen Taktzeiten und wiederholbaren Ergebnissen geeignet sein.
Frühe Festlegung auf Ultraschall
Klassische Fügetechnologien wie das Kleben stießen bei den beiden Anwendungen im Wearable an ihre Grenzen. Eine sehr kleine Auflagefläche zwischen Folie und Gehäuse erschwert eine belastbare Verbindung, Aushärtezeiten hätten den Prozess zusätzlich verlangsamt.
Im Gegensatz dazu zeigten erste Machbarkeitstests im Ultraschall-Labor von Herrmann schnell, dass das Verfahren nicht nur die gewünschte Verbindungsfestigkeit ermöglicht, sondern auch alle Anforderungen an Optik und Geschwindigkeit erfüllt.
Anspruchsvolle Projektentwicklung
Klassischerweise werden beim Ultraschallschweißen von Kunststoffen zwei gleiche Materialien miteinander verbunden. Bei der Folie und dem Gehäuse handelt es sich allerdings um zwei unterschiedliche Kunststoffe, die keine klassische Schweißung zulassen.
Dank der Beratung durch die Anwendungsentwickler von Herrmann konnte das Produktdesign leicht angepasst werden, sodass es optimal für den Ultraschall-Prozess geeignet war.
(Bild: Herrmann Ultraschall)
Daher wurde ein verwandter Prozess eingesetzt, der vor allem für das Einbetten von Membranen oder Nonwovens in Gehäuse genutzt wird. Dabei werden hochfrequente Schwingungen über ein Schweißwerkzeug – die sogenannte Sonotrode – auf ein Kunststoffgehäuse übertragen. Der Kunststoff schmilzt durch die entstehende Reibungswärme auf und fließt in die Poren der Membran. So entsteht eine hochfeste, formschlüssige Verbindung.
Im Gegensatz zu Membranen weist die feine Kunststofffolie des CGMs allerdings keine Poren auf, sondern lediglich mikroskopisch kleine Rauheiten. Zudem enthält sie empfindliche elektronische Sensoren, die während des Fügeprozesses nicht beschädigt werden dürfen. Die Lösung bestand in einem Prozess, der sich am besten als Verkrallen der Materialien beschreiben lässt – und über zwei unterschiedliche Herangehensweisen realisiert wurde.
Besondere Gestaltung von Bauteil und Schweißwerkzeugen
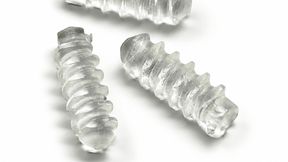
Zunächst wurde das Design des Bauteils angepasst. In enger Zusammenarbeit zwischen Produktdesignern und Anwendungstechnikern wurde das Kunststoffgehäuse so weiterentwickelt, dass ein optimaler Energierichtungsgeber für den Prozess zur Verfügung stand. Dieser stellt sicher, dass die eingetragene Energie während des Fügeprozesses lokal fokussiert wird. Das schützt umliegende Bereiche des Bauteils und sorgt dafür, dass die Verbindung ausschließlich an den gewünschten Punkten entstehen. Anders als beim Ultraschallschweißen üblich wurde der Energierichtungsgeber bei diesem Projekt nicht spitz, sondern mit abgerundeten Kanten gestaltet. Das schützt die Folie vor Beschädigungen.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Bei der Ermittlung der idealen Schweißparameter geht es immer um das richtige Gleichgewicht.
Nicolas Kunz, Anwendungstechniker bei Herrmann Ultraschall
Zunächst wurde das Design des Bauteils angepasst. In enger Zusammenarbeit zwischen Produktdesignern und Anwendungstechnikern wurde das Kunststoffgehäuse so weiterentwickelt, dass ein optimaler Energierichtungsgeber für den Prozess zur Verfügung stand. Dieser stellt sicher, dass die eingetragene Energie während des Fügeprozesses lokal fokussiert wird. Das schützt umliegende Bereiche des Bauteils und sorgt dafür, dass die Verbindung ausschließlich an den gewünschten Punkten entstehen. Anders als beim Ultraschallschweißen üblich wurde der Energierichtungsgeber bei diesem Projekt nicht spitz, sondern mit abgerundeten Kanten gestaltet. Das schützt die Folie vor Beschädigungen.
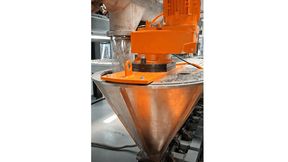
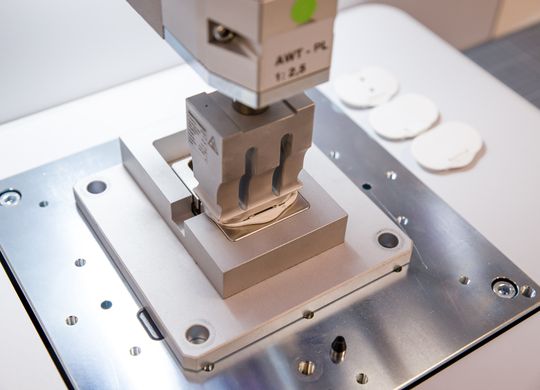
Durch die spezielle Kontur des Schweißwerkzeugs konnte die empfindliche Folie mit der Elektronik schonend und fest mit dem Kunststoffring des Biosensors verbunden werden.
(Bild: Herrmann Ultraschall)
Bei der zweiten Fügeanwendung innerhalb des CGMs, bei der die Multilayer-Folie im Bereich der elektrischen Kontakte verbunden werden musste, stand insbesondere der Schutz der elektrischen Komponenten im Vordergrund. Da die Sonotrode direkt auf die elektrischen Kontakte fährt, rückte auch hier die Kontur des Schweißwerkzeugs in den Fokus. Anders als bei der vorherigen Anwendung erwies sich hierfür eine Sonotrode mit glatter Oberfläche ohne jegliche Struktur als am besten geeignet. Sie ermöglicht eine gleichmäßige, schonende Einleitung der Vibrationen in das Bauteil.
Gießharz schützt Komponenten zusätzlich
Zur zusätzlichen Schonung aller Komponenten wurde eine spezielle Werkstückaufnahme für den Schweißprozess entwickelt. Sie besteht aus einem speziellen Gießharz mit einer vergleichbaren Härte wie Skateboard-Rollen. Diese Härte ist ideal, um das Bauteil in einer idealen Position zu fixieren, aber dennoch nachgiebig genug, um die sensible Oberfläche vor Beschädigungen zu schützen. Dadurch werden optische Beeinträchtigungen an den Bauteilen zuverlässig vermieden.
Feinjustierung über Parametrierung
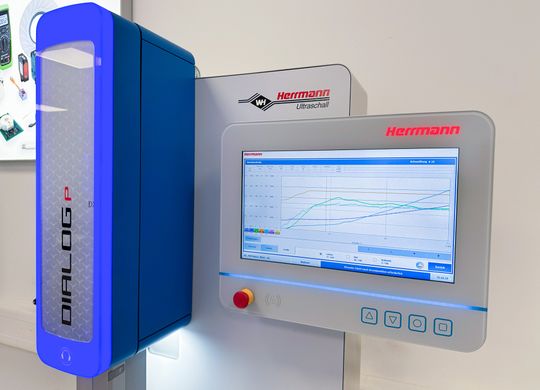
Nach der Entwicklung der passenden Schweißwerkzeuge wurden in einer weiteren Phase des Projekts die richtigen Parameter definiert. Insbesondere die Anpassung Energie, Kraft und Schweißzeit sind essenziell, um einen reproduzierbaren Prozess zu gewährleisten, der alle Anforderungen an Optik, Funktionalität und Sicherheit erfüllt.
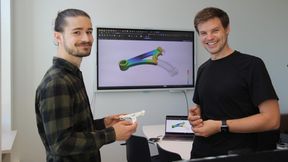
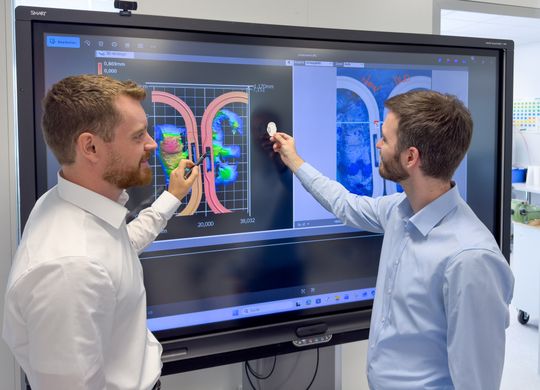
Wichtige Parameter lassen sich in Echtzeit visualisieren – ein wichtiger Schritt zur Optimierung des Fügeprozesses.
(Bild: Herrmann Ultraschall)
„Bei der Ermittlung der idealen Schweißparameter geht es immer um das richtige Gleichgewicht. Wir können Verbindungen extrem fest machen, worunter aber die Optik leiden kann. Umgekehrt können Verbindungen mit besonderem Fokus auf ein makelloses Aussehen erzeugt werden, wobei die Festigkeit potenziell leidet“, erklärt Nicolas Kunz, Anwendungstechniker bei Herrmann Ultraschall. „In unserem Labor konnten wir über mehrere Versuchsreihen schließlich genau den richtigen Satz an Parametern ermitteln, der die Bauteile fest verbindet, aber gleichzeitig so schonend ist, dass er weder die empfindliche Elektronik noch das Erscheinungsbild der Anwendung beeinträchtigt.“
Mit 200 bis 250 ms konnte der Prozess darüber hinaus überaus schnell gestaltet werden. Wie üblich beim Verbinden mit Ultraschall entfallen Zeiten für das Aushärten oder Vor- und Nachbereiten der Bauteile. Das macht den entwickelten Prozess ideal für die automatisierte Produktion von hohen Stückzahlen.
Enge Abstimmung als Erfolgsbasis
Die anspruchsvolle Prozessentwicklung zeigt, wie wichtig eine enge Zusammenarbeit zwischen Anwendungstechnikern und Produktdesignern ist. Dank der frühzeitigen Einbindung von Herrmann Ultraschall in das Projekt konnten entscheidende Details am Bauteil hinzugefügt werden, die in Kombination mit den speziell entwickelten Schweißwerkzeugen das gewünschte Ergebnis ermöglichten.
Gleichzeitig bewies das Projekt die Vielseitigkeit des Ultraschall-Fügens, bei dem nicht nur gleiche, sondern auch unterschiedliche Kunststoffe selbst unter anspruchsvollen Bedingungen sicher, schnell und optisch einwandfrei miteinander verbunden werden können.